
拿着規格表去配螺栓,最常碰到的情況是:同樣叫「M10 六角螺栓」,兩間供應商送來的貨,扳手竟然套不進去。差別通常不在螺紋,而在螺栓標準。標準是一整套約定,規定了螺紋牙型、頭部尺寸、對邊寬度、長度量法、材料等級和公差。任何一項對不上,零件就落不了位。
圖紙上寫「M10×40 8.8級」,看似完整,實際仍留了不少空白:對邊是 16mm 還是 17mm?全牙還是半牙?鍍鋅還是熱浸鋅?牙距 1.5 還是 1.25?這些空白要靠標準編號填上。專業的採購單會寫成「ISO 4017 M10×40-8.8 熱浸鍍鋅」這種形式,一行就把東西講清楚,倉庫備料和地盤收貨都有依據。
一套螺栓標準由三層文件組成
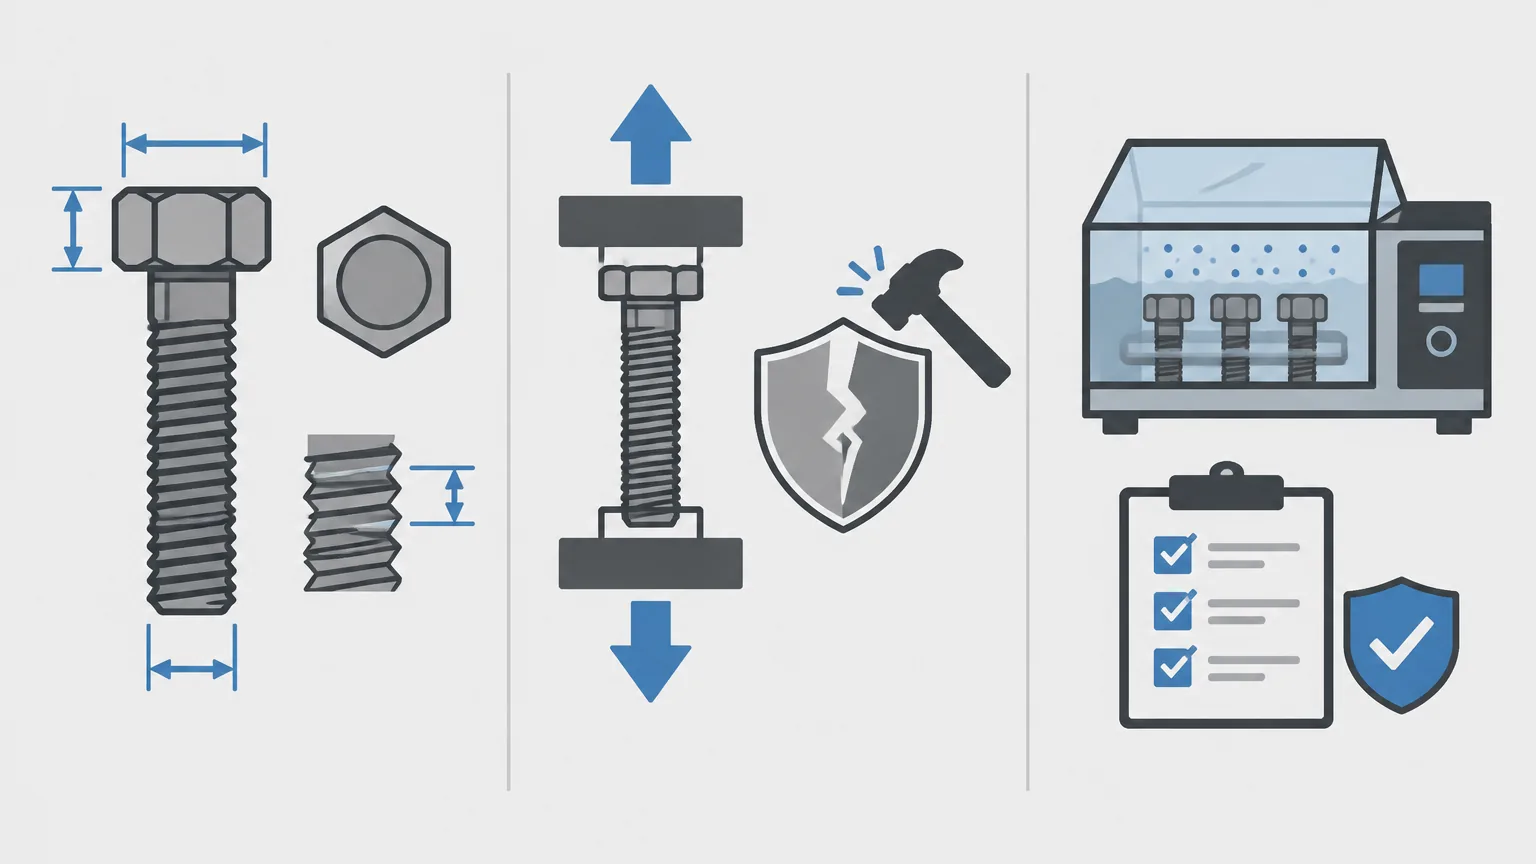
很多人以為螺栓標準就是一個編號,查表找尺寸就完事。實際上一顆螺栓背後至少牽涉三類文件,各自管不同的事情。
尺寸標準管形狀和幾何:螺紋直徑、牙距、頭部高度、對邊寬度、長度、螺紋長度、倒角。ISO 4014、ISO 4762、DIN 933 屬於這一層。
機械性質標準管材料和性能:抗拉強度、降伏強度、伸長率、硬度、衝擊韌性、試驗方法。ISO 898-1 管碳鋼與合金鋼螺栓,ISO 898-2 管螺母,ISO 3506 管不鏽鋼緊固件。ASTM F3125(涵蓋 Grade A325 與 A490)、ASTM A193 同樣屬於這一層。
測試與驗收標準管怎麼證明合格:抽樣數量、拉力試驗程序、鹽霧測試時數、無損檢測方式、出廠證明要包含哪些項目。項目規範書上常寫的「第三方檢測報告」、「鹽霧 480 小時」就落在這裡。
三層分開看,採購和現場檢查才有清晰的判斷點。尺寸對不上是裝不進去,性能對不上是裝得進去但會斷,驗收文件對不上是過不了監理那一關。
螺紋規格:M、UNC、UNF、BSW 是幾套不同的語言
螺紋是所有螺栓標準的起點。公制螺紋跟隨 ISO 68-1 的 60 度牙型,直徑用毫米,粗牙牙距寫在 ISO 261,細牙寫在 ISO 262。M10 粗牙牙距固定 1.5mm,細牙可以做到 1.25、1.0 甚至更細。直徑後面加乘號才代表細牙,例如 M10×1.25;沒有寫牙距就是粗牙。
英制那邊分成兩條線。UNC 與 UNF 屬於 ASME B1.1 體系,同樣是 60 度牙型,但以每英寸牙數表示,1/2-13 UNC 就是半寸直徑、每寸 13 牙。BSW 與 BSF 屬於惠氏體系,牙型角 55 度,是英國留下來的規格。香港不少舊樓、舊水泵、老式閘閥仍然在用 BSW,一顆 1/2 寸的惠氏螺栓絕對扭不進 1/2-13 UNC 的螺母,就算拿卡尺量外徑幾乎一樣,肉眼也分不出來。
公制外螺紋的公差等級通常標 6g,內螺紋標 6H,圖紙上寫成 M10-6g 就代表外螺紋的中等精度配合。這一組代號在需要鍍層的零件上特別重要,因為膜層厚度會吃掉公差,設計時要預留餘量。
管螺紋要單獨拿出來講。G 螺紋(BSPP,圓柱管螺紋)、R 螺紋(BSPT,圓錐管螺紋)和 NPT(美制錐管螺紋)靠牙型密封或配合面密封,其標稱尺寸源自管道公稱通徑(DN),不等於螺紋外徑或實際內徑。用螺栓外徑的思維去理解管螺紋,尺寸一定挑錯。凡是水喉、氣管、液壓接頭上的牙,都要另外查對應的管螺紋標準。
頭部尺寸與長度量法:最容易撞板的兩個細節
六角頭的對邊寬度(s)在各標準之間一直有差異,這是 DIN 換成 ISO 之後留下的歷史問題。德國 DIN 931、DIN 933 的 M10 對邊是 17mm,ISO 4014、ISO 4017 的 M10 對邊收窄成 16mm。倉庫裡同時擺着兩代標準的貨,師傅順手拿 17 號扳手去扭 ISO 螺栓,就會扭不緊或者打滑磨圓六角。
| 螺紋規格 | DIN 舊尺寸對邊 | ISO 現行對邊 |
|---|---|---|
| M8 | 13mm | 13mm |
| M10 | 17mm | 16mm |
| M12 | 19mm | 18mm |
| M14 | 22mm | 21mm |
| M16 | 24mm | 24mm |
| M20 | 30mm | 30mm |
| M22 | 32mm | 34mm |
長度的量法更隱蔽。六角頭螺栓和內六角螺絲的長度只量桿身,不含頭部;沉頭螺絲(例如 ISO 10642)量的是總長,包含整個頭。同樣寫 40mm,沉頭那顆實際外露的桿身只有 40 減去頭高。用在有深度限制的部位,差這幾毫米就穿不過去,或者鎖到底之後牙都埋在孔裡,夾不住工件。買之前最好對着圖紙核一次量法,別只看數字。
強度等級:螺栓頭上的數字在說甚麼
碳鋼與合金鋼螺栓的等級寫在 ISO 898-1。頭上的「8.8」兩個數字拆開看:小數點前是抗拉強度的百分之一,即最小 800 MPa;兩個數字相乘再乘 10,等於降伏強度,8×8×10 得出 640 MPa。10.9 就是抗拉 1000 MPa、降伏 900 MPa;12.9 是 1200 與 1080。這個記法很好用,看到頭上的數字就能大概估出這顆螺栓能承受多少力。
低強度的 4.6、4.8、5.8 常見於一般機械外殼、非受力位置,價錢便宜,扭力也低。8.8 是工程上最普遍的通用等級。10.9 與 12.9 用在空間受限、需要高夾緊力的地方,例如汽車引擎、模具、重型設備。等級越高,對氫脆的敏感度越高,後文會再談。
不鏽鋼螺栓用另一套寫法(參照 ISO 3506)。A2-70 的意思是 304 系不鏽鋼冷加工到抗拉 700 MPa,A4-80 是 316 系做到 800 MPa。A4 含鉬,抗氯離子腐蝕能力明顯較好,海邊、泳池、污水處理廠的戶外位置通常指定 A4。不鏽鋼的降伏行為和碳鋼不同,它沒有明顯的降伏平台,設計時看的通常是 0.2% 殘留變形應力(Rp0.2)。
英制與美制走 ASTM 體系。A307 是低碳通用螺栓;結構用高強度螺栓現已整合入 ASTM F3125(如 Grade A325 與 Grade A490);A193 B7 是鉻鉬合金鋼,用在高溫高壓法蘭,例如鍋爐與蒸汽管道;A320 L7 是它的低溫版本。這套編號跟 ISO 898-1 的等級不能直接互換,只能按實際機械性質對照。
| 等級 | 最小抗拉強度 | 常見應用 |
|---|---|---|
| 4.8 | 400 MPa | 外殼、護罩、非受力件 |
| 8.8 | 800 MPa | 機械、支架、管道、一般工程 |
| 10.9 | 1000 MPa | 模具、引擎、震動工況接頭 |
| 12.9 | 1200 MPa | 空間受限的高夾緊力位置 |
| A2-70 | 700 MPa | 室內外一般防腐位置 |
| A4-80 | 800 MPa | 海邊、泳池、化工環境 |
主流標準體系與常見編號
ISO 是現時最通行的一套,歐盟透過 EN ISO 直接採用,英國的 BS EN ISO 4017 與國際標準內容一致。DIN 很多編號在 1990 年代已被 ISO 取代並宣告作廢,但市場習慣一時改不過來,供應商仍然照賣、照標。實際下單時,寫 ISO 編號比較安全;寫 DIN 就要問清楚是舊版尺寸還是新版尺寸。
現行的全牙六角螺栓標準名稱為 ISO 4017:2014(Hexagon head screws — Product grades A and B),在歐洲規範中為 DIN EN ISO 4017(舊版 DIN 24017/DIN 933 已被取代)。換句話說,ISO 4017 與 DIN 933 是同一類產品不同世代的標準編號,細部對邊尺寸仍有差異。
| 用途 | ISO現行標準 | DIN(舊編號) | ANSI/ASME |
|---|---|---|---|
| 半牙六角頭螺栓 | ISO 4014 | DIN 931 | B18.2.1 |
| 全牙六角頭螺栓 | ISO 4017 | DIN 933 | B18.2.1 |
| 內六角圓柱頭螺絲 | ISO 4762 | DIN 912 | B18.3 |
| 六角螺母 | ISO 4032 | DIN 934 | B18.2.2 |
| 平墊圈 | ISO 7089 | DIN 125 | B18.22.1 |
日本走 JIS B1180 六角螺栓,在近代修訂中已大幅與 ISO 尺寸接軌,但部分細節公差與頭部設計仍需依具體規格確認。內地走 GB/T(如 GB/T 5782/5783),公制為主,編號與 ISO 有明確對應關係。英國方面,BS 3692 與 BS 4190 屬於公制舊編號;惠氏螺紋(BSW、BSF)另有其專用舊規範,維修老舊設備時要按螺紋體系而非單純卡尺尺寸來選配。
結構工程還多一層標準。BS EN 14399 管的是預載高強度結構螺栓組件(HV/HR 體系),BS EN 15048 管非預載結構螺栓組件。這兩套對整套螺栓、螺母、墊圈的匹配與批次追溯有額外要求,也要求供應商提供 CE/UKCA 整套認證。用普通 ISO 4017 螺栓去代替結構螺栓,是不符合規範的做法,驗收時會被要求拆掉重做。
螺母、墊圈與配套關係
螺母按 ISO 4032 分類,等級用 8、10、12 這種單一數字表示。慣例是 8 級螺母配 8.8 級螺栓,10 級配 10.9,12 級配 12.9。標準的原意是讓螺栓先斷,而不是螺紋先脫扣,所以螺母的驗證載荷設計得比同級螺栓略高。拿一顆 8 級螺母去配 12.9 螺栓,受力時很可能先滑牙,螺栓還在,接頭已經鬆了。
鎖緊螺母另有標準。ISO 7040 是帶尼龍圈的六角鎖緊螺母,靠尼龍環的摩擦力防止鬆脫,可重複使用次數有限,拆裝幾次之後摩擦力就明顯下降。ISO 7042 是全金屬鎖緊螺母,耐溫度比尼龍款高,適合高溫環境。DIN 127 彈簧墊圈在香港地盤仍很常見,但它在振動工況下的防鬆效果有限,重要接頭現時多改用預載控制或者螺紋鎖固膠。
墊圈方面,ISO 7089 是常規系列平墊圈(舊編號 DIN 125 A)。ISO 7093 是大直徑系列,用在軟材料或者長孔上,把壓力分散開,避免螺栓頭壓陷工件表面。不鏽鋼墊圈有 A2 和 A4 之分,配不鏽鋼螺栓時最好同系,混用碳鋼墊圈會在接觸面產生電偶腐蝕,海邊環境一年就能看到明顯鏽跡,而且鏽的是墊圈那一側。
材質、表面處理與氫脆風險
表面處理在規格裡往往只寫一句「鍍鋅」,但鍍鋅的方式差很遠。電鍍鋅膜層薄,一般約 5 至 8 微米,外觀均勻,適合室內和精密件。熱浸鍍鋅膜層通常由 40 微米起跳,部分規格做到 80 微米以上,是戶外與腐蝕環境的首選,但膜層厚會影響螺紋配合,M10 以上的螺栓通常要留配合餘量,螺母也要做加大攻牙處理。達克羅(鋅鋁塗層)介乎兩者之間,不導電、耐高溫,汽車件常見。
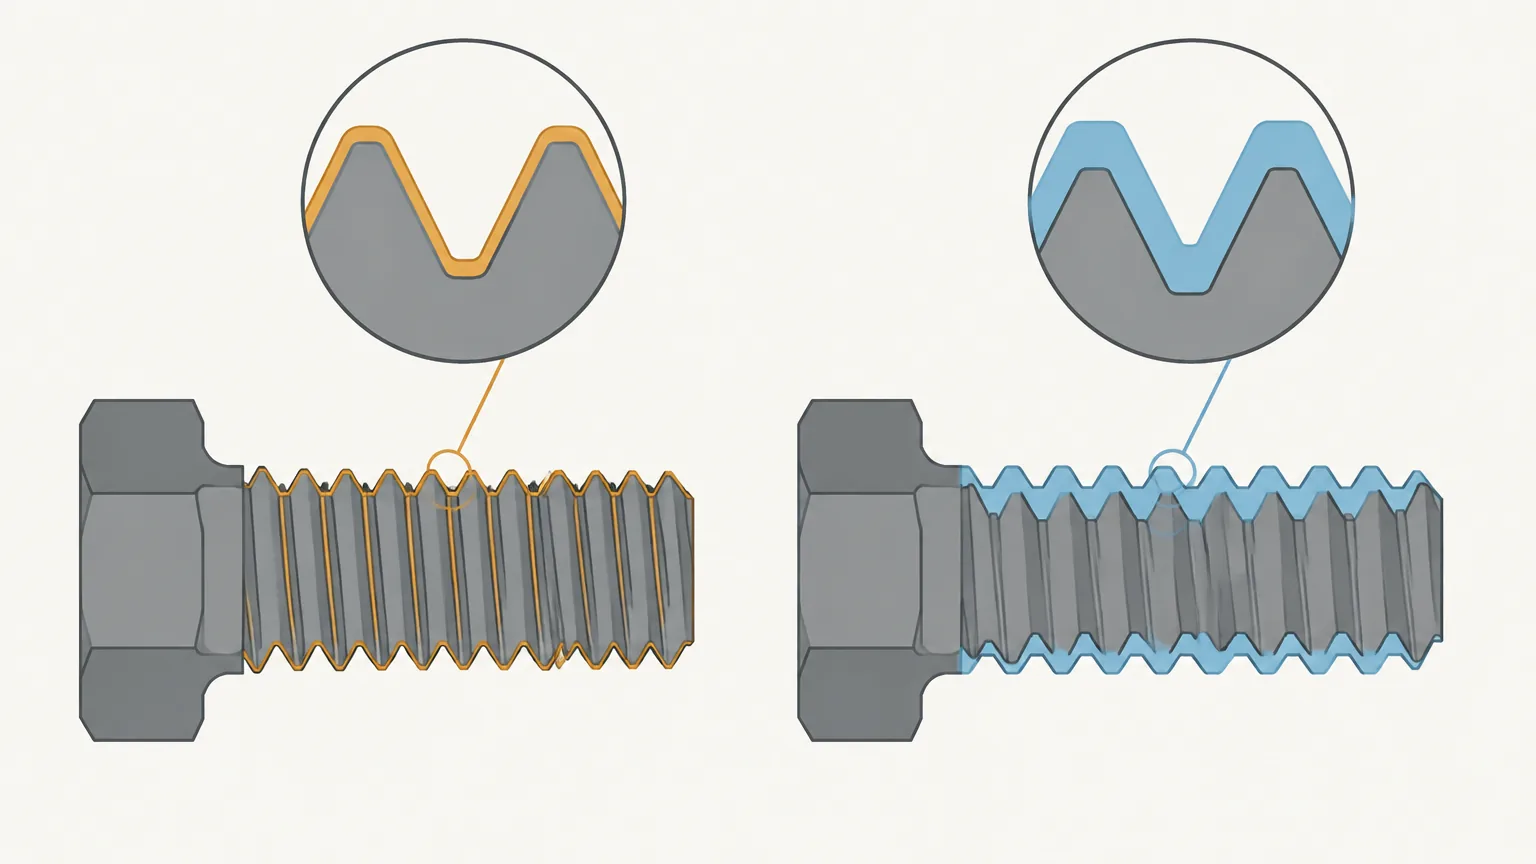
氫脆是電鍍高強度螺栓的頭號風險。電鍍過程中氫原子滲入鋼材,在應力下會突然脆斷,事前沒有任何變形預警,斷口看上去很平整。行業規範(如 BS EN ISO 4042 緊固件電鍍規範)要求抗拉強度 1000 MPa 以上的螺栓(即 10.9 和 12.9 級),電鍍後必須在數小時內進行去氫烘烤處理。採購高強度電鍍螺栓時,記得向供應商索取去氫烘烤記錄。
溫度和環境也會挑材質。一般碳鋼螺栓適用於大約零下 20 度到 300 度,超出範圍要換合金鋼(例如 B7)或者不鏽鋼。A2 與 A4 不鏽鋼在低溫下仍有不錯的韌性,但長時間處於 400 度以上會出現敏化,鉻碳化物沿晶界析出,抗腐蝕能力下降。潮濕加鹽霧的香港戶外環境,A4 基本上是默認選擇,室內乾燥位置用 A2 就夠。
現場經驗:同一批熱浸鍍鋅螺栓,膜層厚度上下限可以差 20 微米以上。有配合要求的部位,收貨時最好抽幾顆量膜厚,不要等到裝配時才發現螺母扭不進去。
預緊力與扭矩:標準給的是條件,不是數字
螺栓靠夾緊力工作,不是靠螺紋本身。同一顆 M12 8.8 螺栓,在乾態、塗油、鍍鋅三種狀態下,達到同樣預緊力所需的扭矩可以相差三成以上。摩擦係數才是決定變數,而標準只規定測試條件,不直接給現場扭矩。
粗略參考值(按約 90% 降伏強度、摩擦係數 μ≈0.14 的乾態條件估算):M8 8.8 約 25 Nm,M10 約 49 Nm,M12 約 86 Nm,M16 約 210 Nm,M20 約 410 Nm。這些數字僅供現場估算,正式施工必須查閱項目指定工程規範或原廠扭矩表。關鍵接頭更會用扭轉法、扭矩斜率法或者超聲波測伸長量,直接量預緊力而不用猜。
不鏽鋼螺栓還多一個麻煩:鎖得太快會咬死。不鏽鋼表面氧化膜在高速摩擦下被磨掉,兩塊金屬直接接觸就會冷焊,之後想拆都拆不開,只能剪斷。對策是降低轉速、塗抗咬合劑,或者選用表面有特殊處理的不鏽鋼緊固件。
採購單與圖紙上怎樣寫一條螺栓規格
一條不容易出錯的寫法包含六個要素:標準編號、螺紋規格、長度、強度等級、材質、表面處理。例如「ISO 4017 M12×50-8.8,熱浸鍍鋅,配 ISO 4032 8 級螺母及 ISO 7089 墊圈」。有螺紋長度要求就補上螺紋長度;有鹽霧測試要求就補上測試時數;有結構要求就改成 BS EN 14399 系列,並要求供應商提交整套認證文件。
- 先確認螺紋體系:公制、英制還是管牙,這一項錯後面全錯。
- 寫清標準編號,避免只寫 DIN,必要時註明版本。
- 標明全牙或半牙;由於兩者夾緊長度與螺紋段長度不同,通常不可直接互換。
- 標明強度等級與材質,不要只寫「高強度」這種模糊字眼。
- 標明表面處理方式,有需要就寫上膜厚要求。
- 涉及結構、消防、壓力容器,寫上對應的認證或檢測要求。
常見誤讀與踩坑位
把 DIN 933 和 ISO 4017 當同一件貨,是最普遍的一個。編號相近、功能相同,對邊寬度卻不一樣,扳手和套筒都會出事。倉庫管理中最好分開存放,標籤上寫清楚對邊尺寸,或者直接改用 ISO 編號統一採購。
把不鏽鋼螺栓當作萬能升級也常見。不鏽鋼抗腐蝕好,但強度普遍低於同尺寸的 8.8 級碳鋼,A2-70 的抗拉只有 700 MPa。原本用 8.8 的位置換成 A2-70,夾緊力會下降;如果那個接頭靠預緊力防鬆,問題就來了。要換就選 A4-80,或者重新核算受力。
螺栓長度不足是另一個常被忽略的點。螺紋咬合長度在鋼材上一般取 0.8 倍公稱直徑,在鑄鐵上取 1.0 倍以上,在鋁合金上要 1.5 至 2 倍。M10 螺栓鎖進鋁件,理論上要咬 15 至 20mm。很多維修現場為了省事用短一截的螺栓,結果整塊鋁件的牙先崩掉,修起來比換螺栓麻煩得多。
還有一種情況是等級寫了、認證卻沒有。結構件或消防系統的緊固件,規範通常要求附材質證明和批次追溯。供應商拿一批沒有爐號、沒有檢測報告的散裝貨,價錢便宜一截,驗收時卻交不出文件,最後還是要重新採購,工期一拖就是幾天。
拿到一顆螺栓,怎樣反查它的標準
先用卡尺量螺紋外徑,得到大概的公稱尺寸;再用螺距規或對照牙距表判斷粗牙還是細牙、公制還是英制。M10 粗牙量出來的外徑通常略低於 10mm,約 9.7 至 9.8mm,這是正常的螺紋公差,不用當成磨損。
跟着量對邊寬度。16mm 對邊的 M10 大機率屬 ISO 體系,17mm 對邊就是舊 DIN。再看頭上的刻印:數字是強度等級,A2 或 A4 開頭是不鏽鋼,有製造商代號的話可以追到生產批。8.8 級以上的螺栓一般都會打上等級標記,沒有刻印的高強度螺栓要格外警惕。
最後量長度和螺紋長度,判斷是全牙還是半牙,翻查對應標準的尺寸表就能還原規格。這套流程在設備維修、零件測繪、舊機組備件採購上都用得着,尤其是那些沒有原廠圖紙的老設備。
把標準寫進採購單的實際好處
螺栓標準的內容看起來繁瑣,但它處理的都是現場會咬人的問題:扳手尺寸、螺紋配合、長度量法、預緊力、腐蝕和斷裂。把標準編號寫進採購單,比事後在現場想辦法要省事得多。
下一次開單之前,多花三十秒把編號、等級和表面處理補齊。倉庫收貨時對着標準編號驗一遍外觀和刻印,地盤裝配時拿着對應尺寸的工具,整條鏈條就順了。這些動作加起來花的時間,遠比事後拆掉重裝、或者等一批不合格貨退換要少。
技術與標準核驗說明(更新於 2026年5月):
1. 本文參考 ISO (ISO 4017:2014, ISO 898-1:2013)、ASTM (ASTM F3125/F3125M)、BS EN (BS EN 14399 / BS EN 15048) 等現行工業標準。
2. 免責聲明:文中扭矩估算值及安裝建議僅供工程參考,實際施工應以項目結構設計圖紙、規範書及製造商提供的技術數據為準。
常問問題(FAQ)
Q1: BOLT 標準主要包含哪些內容?
螺栓標準由三層文件構成:尺寸標準(規定牙型、對邊寬度、頭高與長度)、機械性質標準(規定抗拉強度、降伏強度與硬度)以及測試與驗收標準(規定鹽霧試驗、拉力測試與出廠證明)。三者合一才能確保螺栓順利安裝並達到安全載荷。
Q2: 為什麼 DIN 933 和 ISO 4017 螺栓套不進同一個扳手?
雖然兩者都是全牙六角頭螺栓,但舊版德國 DIN 標準與現行 ISO 標準在部分規格的頭部對邊寬度(s)上有所不同。例如 M10 螺栓,DIN 933 對邊為 17mm,而 ISO 4017 為 16mm;M12 與 M14 的對邊尺寸也有所縮減。
Q3: 螺栓頭上的「8.8」或「10.9」代表什麼?
這是 ISO 898-1 規定的碳鋼與合金鋼強度等級。小數點前的數字乘以 100 代表最小抗拉強度(例如 8 代表 800 MPa);小數點前後數字相乘再乘以 10 則代表降伏強度(例如 8×8×10 = 640 MPa)。
Q4: 採購高強度電鍍螺栓時需要注意什麼風險?
強度等級在 10.9 級以上(抗拉強度達 1000 MPa 以上)的鋼製螺栓,在電鍍過程中有極高的氫脆風險。採購時必須依據 BS EN ISO 4042 等規範,要求供應商在電鍍後數小時內完成去氫烘烤,並提供相應記錄。



